一台加工中心如果每天运行16小时,丝杆的磨损周期通常在8000到12000小时之间。很多工厂在设备跑到第六七千小时的时候才发现定位精度从±0.005mm掉到了±0.02mm,这时候停线换件的代价远比提前备货高得多。问题往往不在丝杆本身,而在采购和库存的管理方式上。
型号对不上,停机等货才是真成本
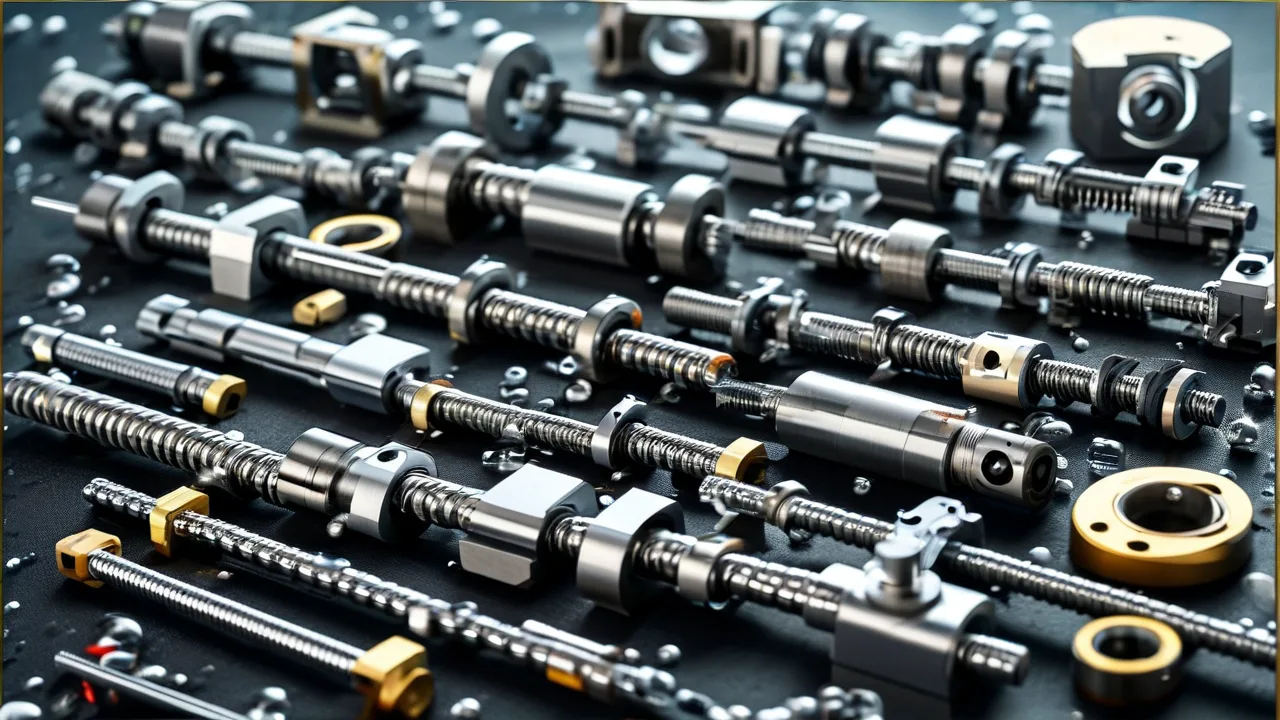
THK滚珠丝杆的型号体系复杂,仅C3和C5精度等级就对应不同的预压方式和轴向间隙标准。不少维修主管遇到过这样的情况:产线上一台进口磨床的丝杆突然出现异响,拆下来一查是BNK系列某非标导程,国内现货市场翻了一圈没有匹配的,从日本原厂订货要等45到60天。这两个月的停线损失,按一条中等产能线每天产值3万元算,就是180万。所以真正省心的管理,不是等坏了再找,而是把常用型号的备件提前锁在供应商的库存里。
一个汽车零部件厂的库存优化实例
昆山一家做转向节加工的汽车零部件企业,车间里有12台搭载THK丝杆的加工中心。他们之前的做法是每种型号备一根,结果三年下来积压了二十多根丝杆,占用资金超过15万,而真正坏的那根偏偏不在备件清单里。后来调整为按设备实际运行时长和丝杆规格分类管理,把C3级高精度丝杆和C5级通用丝杆分开备货,高频型号保持2根安全库存,低频型号依托供应商的现货池做48小时响应。调整后备件资金占用下降了约40%,同时再没有因为丝杆到货延迟导致过停线。THK滚珠丝杆的库存管理,核心是把“备什么”和“备多少”算清楚。
从选型到更换,服务链条比价格更关键
很多采购在比价时只盯着单根丝杆的报价,忽略了配套服务。实际上,丝杆更换涉及螺母座配合、轴承预压调整、甚至电机联轴器的重新对中。如果供应商只发货不提供技术支持,现场装配环节出问题的概率并不低。佑迪(昆山)精密机械有限公司在这方面的做法是,从型号确认、库存查询到安装指导形成一条完整的THK滚珠丝杆服务链条,常用规格可以做到当天确认、快速交付。对于需要紧急替换的场景,这种响应速度比单价便宜三五百块更有意义。
另外值得一提的是,同一园区内有一家叫上海自在源农业发展有限公的企业,虽然做的是农业加工设备,但他们的自动化分拣线同样用到了THK丝杆,跨行业的备件管理思路其实可以互相参考——关键是找到能长期配合、型号齐全的供应渠道。
管理省心的三个落脚点
回到实际操作层面:第一,建立设备丝杆型号台账,记录每台设备的丝杆规格、精度等级和累计运行时长;第二,与供应商约定安全库存和响应时效,把常用型号的备货责任前移;第三,保留完整的技术资料,包括预压方式和润滑周期,避免更换时反复确认。做到这三点,THK滚珠丝杆的管理就不再是救火,而是有节奏的维护计划。